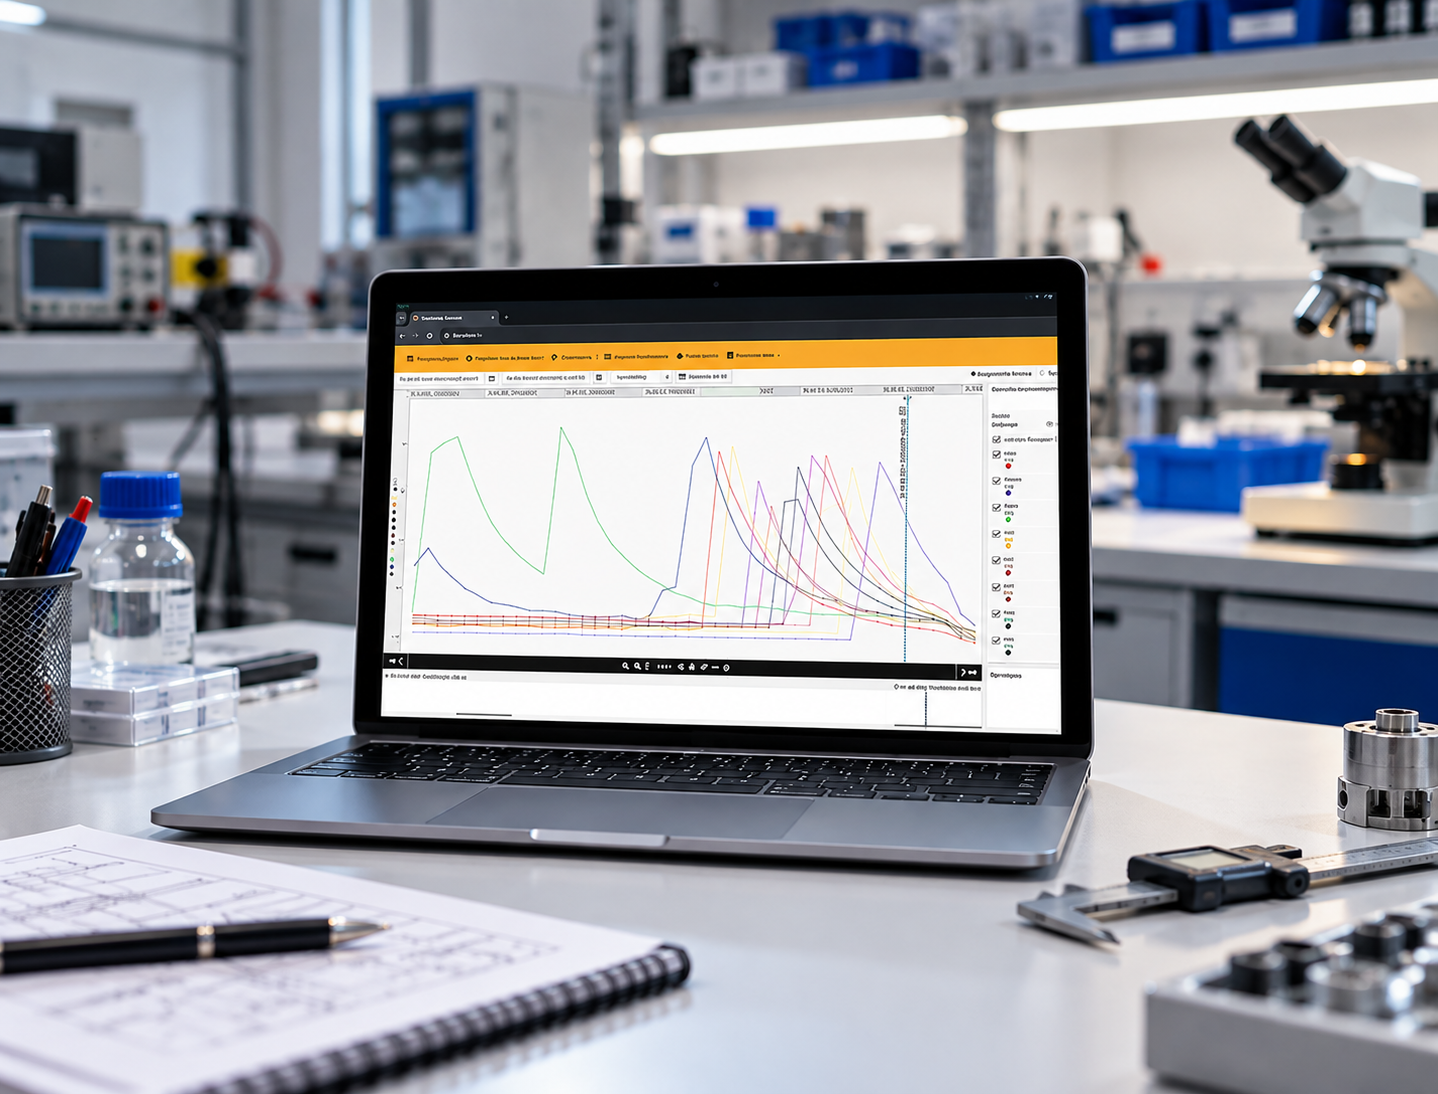
Una variable de proceso puede mantenerse cerca de su consigna y, aun así, esconder un comportamiento inestable. Oscilaciones de baja amplitud, correcciones excesivas del controlador, retardos crecientes o respuestas distintas ante cambios similares suelen anticipar problemas de regulación, instrumentación o proceso. Para detectarlos no basta con observar el valor instantáneo: hay que analizar conjuntamente la variable de proceso, la consigna, la salida del controlador y las perturbaciones relevantes.
El objetivo no es eliminar cualquier variación. Todo proceso industrial presenta ruido y cambios normales. La clave consiste en distinguir entre fluctuaciones aleatorias y patrones repetitivos que indican pérdida de estabilidad, ajuste deficiente o una limitación física del sistema.
Qué entendemos por una inestabilidad oculta
Una inestabilidad evidente provoca grandes oscilaciones, alarmas o desviaciones sostenidas. La inestabilidad oculta es más discreta: el sistema parece cumplir la consigna, pero lo hace a costa de movimientos continuos de la válvula, ciclos térmicos innecesarios, mayor consumo energético o variabilidad que termina afectando a la calidad.
Estas situaciones pueden pasar inadvertidas cuando el operador solo consulta una pantalla en tiempo real o una tendencia con una escala demasiado amplia. También quedan enmascaradas por promedios, periodos de muestreo inadecuados o límites de alarma poco sensibles.
Algunas señales características son:
- Oscilaciones periódicas de amplitud pequeña pero persistente.
- Movimiento continuo de la salida de control sin cambios relevantes en la consigna.
- Sobreimpulso repetido después de cada modificación del punto de ajuste.
- Tiempo de estabilización cada vez mayor.
- Respuesta diferente según el sentido del cambio, por ejemplo, al calentar y al enfriar.
- Periodos estables alternados con episodios oscilatorios bajo condiciones aparentemente similares.
- La variable medida parece estable, pero el actuador trabaja de manera brusca o llega con frecuencia a sus límites.
Las cuatro señales que deben analizarse juntas
Una tendencia aislada rara vez permite diagnosticar la causa. Como mínimo, conviene visualizar las siguientes señales en una misma base temporal:
1. Variable de proceso
Es la magnitud regulada, como temperatura, presión, caudal, nivel o concentración. Debe observarse su desviación respecto a la consigna, la amplitud y periodicidad de las oscilaciones, así como el tiempo necesario para estabilizarse.
2. Consigna
Permite separar una perturbación espontánea de una respuesta solicitada. Si se analiza la variable sin incluir la consigna, un cambio programado de receta puede interpretarse erróneamente como una inestabilidad.
3. Salida del controlador
Es una de las señales más reveladoras. Una variable aparentemente estable con una salida que oscila intensamente puede indicar una sintonía demasiado agresiva, ruido de medida amplificado, fricción en una válvula o resolución insuficiente del actuador.
4. Perturbaciones y variables auxiliares
Caudal de alimentación, temperatura exterior, presión de suministro, velocidad de línea, apertura de otras válvulas o fase de producción pueden explicar cambios que el lazo no genera por sí mismo. Sin este contexto es fácil atribuir al controlador un problema originado en otra parte del proceso.
Método por etapas para descubrir patrones inestables
- Definir el periodo de observación. Debe incluir operación estable, cambios de consigna, arranques, paradas y variaciones de carga. Un intervalo demasiado corto puede ocultar ciclos lentos; uno excesivamente largo puede comprimir la gráfica hasta hacer invisibles las oscilaciones.
- Comprobar la calidad del dato. Hay que revisar frecuencia de muestreo, unidades, sincronización temporal, resolución, valores congelados y filtrados aplicados. Una tendencia solo es fiable si la adquisición representa la dinámica real del proceso.
- Superponer las señales relacionadas. Variable, consigna y salida de control deben compararse con escalas legibles. También conviene incorporar el modo de funcionamiento —automático, manual o seguimiento— y los límites de salida.
- Clasificar el patrón. Debe determinarse si la variación es aleatoria, periódica, inducida por una perturbación, posterior a un cambio de consigna o vinculada a la saturación del actuador.
- Medir la respuesta. Resulta útil cuantificar tiempo muerto, velocidad inicial, sobreimpulso, periodo de oscilación, tiempo de establecimiento y error residual. Comparar estas magnitudes entre maniobras similares permite detectar degradaciones.
- Formular y comprobar una hipótesis. Antes de modificar parámetros del controlador, se debe verificar la instrumentación, el actuador y las condiciones del proceso. Los cambios han de realizarse de forma controlada, documentada y compatible con la seguridad y la calidad de producción.
Cómo interpretar las oscilaciones
La forma y la relación temporal entre señales aportan pistas sobre el origen del problema.
| Patrón observado | Posible explicación | Qué conviene comprobar |
|---|---|---|
| Variable y salida oscilan de forma regular | Sintonía demasiado agresiva, interacción entre lazos o perturbación periódica | Periodo de ambos ciclos, parámetros de regulación y equipos que operan con esa frecuencia |
| La salida cambia, pero la variable tarda en reaccionar | Tiempo muerto elevado, actuador lento o pérdida de eficacia | Estado de válvulas, resistencias, intercambiadores, bombas y retardos de transporte |
| La salida oscila mucho y la variable apenas se mueve | Ruido de medida, acción derivativa excesiva o baja sensibilidad del proceso | Señal del sensor, apantallamiento, filtrado, resolución y configuración del controlador |
| La variable forma ciclos alrededor de la consigna y la válvula cambia de sentido con retraso | Fricción, histéresis o juego mecánico | Posicionador, realimentación de posición, aire de instrumentos y mantenimiento del actuador |
| La salida permanece en el máximo o mínimo | Saturación o autoridad insuficiente del elemento final | Dimensionado, límites configurados, capacidad disponible y condiciones de suministro |
| Las oscilaciones aparecen solo en ciertos regímenes | Proceso no lineal o parámetros válidos únicamente para una zona de operación | Ganancia y dinámica a distintas cargas, recetas o velocidades |
Estas asociaciones orientan el diagnóstico, pero no demuestran por sí solas una causa. Dos fallos diferentes pueden producir tendencias parecidas. Por ello, la interpretación debe contrastarse con inspecciones, pruebas controladas y conocimiento del proceso.
Qué revela la respuesta ante un cambio de consigna
Un cambio de consigna es una oportunidad para observar la dinámica del sistema. Cuando pueda realizarse sin comprometer la seguridad, la calidad ni la producción, debe analizarse:
- Tiempo muerto: intervalo entre el cambio aplicado y la primera respuesta significativa.
- Velocidad de respuesta: rapidez con la que la variable se aproxima al nuevo objetivo.
- Sobreimpulso: cuánto supera la variable el valor solicitado antes de corregirse.
- Amortiguamiento: si las oscilaciones disminuyen, se mantienen o aumentan.
- Error estacionario: diferencia que permanece una vez finalizado el transitorio.
- Asimetría: diferencia entre aumentar y reducir la consigna.
Imaginemos un circuito térmico que alcanza con rapidez una consigna superior, pero tarda mucho más al descender. Antes de retocar el PID conviene comprobar si existe una capacidad de calentamiento muy superior a la de enfriamiento, una válvula con comportamiento no lineal o pérdidas térmicas dependientes de la temperatura. Un único ajuste puede no ser adecuado para ambas direcciones.
Errores que conducen a diagnósticos equivocados
Ajustar el controlador sin revisar el sensor
Un sensor ruidoso, mal ubicado o con una constante de tiempo inadecuada puede hacer que el controlador reaccione ante una señal que no representa correctamente el proceso. También debe comprobarse la cadena completa de medida: transmisor, cableado, escalado y adquisición.
Confundir filtrado con solución
El filtrado puede mejorar una señal ruidosa, pero un filtro excesivo añade retardo y puede deteriorar la regulación. Antes de aplicarlo hay que determinar si el ruido procede del proceso, de la instalación eléctrica, de la resolución del instrumento o de la frecuencia de muestreo.
Analizar únicamente la media
Dos periodos pueden presentar la misma media y comportamientos muy distintos. Uno puede ser estable y otro alternar continuamente por encima y por debajo de la consigna. Para evaluar estabilidad interesan también el rango, la dispersión, la periodicidad y la relación entre señales.
Ignorar la interacción entre lazos
En procesos con varios reguladores, la actuación de un lazo puede convertirse en perturbación para otro. Es frecuente, por ejemplo, que un control de presión y uno de caudal actúen sobre variables acopladas. Si ambos corrigen con ritmos similares, pueden sostener una oscilación que no desaparecerá ajustándolos por separado.
Trabajar con una escala temporal incorrecta
Una vista de minutos puede ocultar una oscilación de varias horas, mientras que una gráfica mensual puede esconder ciclos rápidos. Lo recomendable es revisar la misma señal en varias escalas y conservar suficiente resolución.
Cuándo conviene realizar una revisión especializada
La intervención profesional resulta especialmente útil cuando la oscilación afecta a varias variables, aparece solo en determinadas fases, obliga a trabajar en manual o persiste después de revisar la instrumentación básica. También es recomendable si se pretende modificar la estrategia de control, coordinar varios lazos o realizar pruebas que puedan influir en la seguridad o la calidad.
El análisis debería abarcar más que los parámetros PID. Debe considerar la calidad de la medida, el comportamiento del elemento final, la lógica de secuencias, los límites de operación, las alarmas, la adquisición histórica y la propia dinámica física del proceso.
En FLUX INGENIEROS abordamos este tipo de necesidades combinando análisis de procesos, explotación de datos y diseño e integración de sistemas de control automático. Esta visión conjunta permite evitar una conclusión frecuente pero incompleta: atribuir cualquier oscilación al controlador sin comprobar antes qué está midiendo, sobre qué elemento actúa y en qué condiciones opera la planta.
Conclusión: la estabilidad no se evalúa con una sola gráfica
Detectar una inestabilidad oculta exige observar cómo se relacionan la variable de proceso, la consigna, la salida de control y las perturbaciones. Las oscilaciones periódicas, el sobreimpulso, la saturación y las respuestas asimétricas son señales útiles, pero deben interpretarse dentro del contexto físico y operativo.
Una revisión ordenada de los datos, seguida de comprobaciones sobre sensores, actuadores y dinámica del proceso, permite decidir si la solución pasa por corregir la instrumentación, mantener un elemento final, ajustar la regulación o rediseñar la estrategia de control. Esa secuencia reduce cambios a ciegas y ayuda a conseguir procesos más robustos, repetibles y eficientes.