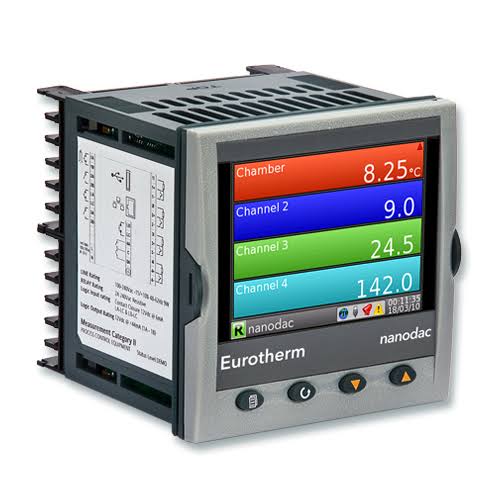
La repetibilidad de un proceso térmico o industrial no depende únicamente de mantener una variable cerca de su consigna. También exige que el sistema responda de forma consistente ante cambios de carga, perturbaciones, arranques y transiciones entre etapas. Los controladores Eurotherm EPC3000 contribuyen a este objetivo mediante un control PID preciso, una configuración adaptada a la dinámica del proceso y funciones programables capaces de estandarizar secuencias y condiciones de operación.
Sin embargo, instalar un controlador avanzado no garantiza por sí solo resultados repetibles. La calidad de la medida, la selección del actuador, el ajuste del lazo y la lógica de operación deben analizarse como un conjunto. La mejora aparece cuando el control se diseña alrededor del proceso real, no cuando se limita a sustituir un equipo manteniendo los mismos problemas de instrumentación o configuración.
Qué significa realmente mejorar la repetibilidad
Un proceso es repetible cuando, bajo condiciones equivalentes, reproduce un comportamiento suficientemente similar dentro de las tolerancias establecidas. Esto puede implicar alcanzar una temperatura siguiendo la misma rampa, mantener una presión sin oscilaciones relevantes o aplicar una secuencia de calentamiento y enfriamiento de manera coherente entre lotes.
No debe confundirse repetibilidad con exactitud. Un sistema puede repetir siempre un valor incorrecto debido a un sensor desviado. También puede medir con exactitud en régimen estable y, al mismo tiempo, presentar diferencias importantes durante los cambios de consigna. Por eso conviene evaluar varios aspectos:
- Desviación respecto a la consigna: diferencia entre el valor objetivo y la variable medida.
- Sobreimpulso: exceso temporal al alcanzar una nueva consigna.
- Tiempo de estabilización: periodo necesario para entrar y permanecer dentro de la tolerancia.
- Oscilación: variaciones sostenidas provocadas por un ajuste inadecuado o por la interacción entre equipos.
- Comportamiento durante las transiciones: respuesta en rampas, cambios de fase, arranques o perturbaciones.
Antes de intervenir es necesario definir qué variable determina la calidad, qué tolerancia admite el proceso y en qué momento debe cumplirse. Sin este criterio, resulta difícil distinguir entre una mejora real y una gráfica aparentemente más estable.
Cómo ayuda la gama Eurotherm EPC3000
Los controladores de la familia EPC3000 están concebidos para el control preciso de variables de proceso. Su utilidad no se limita a temperatura: según la instrumentación, las salidas y la configuración, pueden aplicarse al control de presión, caudal u otras magnitudes industriales.
Control PID adaptado a la dinámica del proceso
El PID calcula la actuación necesaria a partir de la diferencia entre la consigna y el valor medido. Un ajuste correcto permite reducir desviaciones, oscilaciones y tiempos de estabilización. La parametrización debe considerar la inercia, el retardo, la capacidad del actuador y las perturbaciones habituales.
Un caso habitual es un horno que funciona correctamente con poca carga, pero supera la consigna cuando se introduce producto. La causa puede estar en unos parámetros demasiado agresivos, en el retraso de la medida o en una ubicación poco representativa del sensor. Reajustar el PID sin estudiar estos factores puede ocultar el problema sin resolverlo.
Funciones programables para estandarizar la operación
Cuando la calidad depende de una secuencia, las funciones programables permiten reducir la variabilidad asociada a intervenciones manuales. Según el modelo, las opciones instaladas y la configuración disponible, pueden emplearse para estructurar consignas, rampas, tiempos de mantenimiento, condiciones lógicas y respuestas ante determinados estados.
Por ejemplo, imaginemos un proceso que debe elevar la temperatura de manera gradual, mantenerla durante un periodo y enfriar bajo condiciones controladas. Si cada operario modifica la consigna manualmente, pueden aparecer diferencias entre ciclos. Una secuencia configurada y protegida frente a cambios no autorizados ayuda a ejecutar siempre el mismo procedimiento.
Alarmas orientadas a la calidad y a la seguridad operativa
Una alarma útil debe advertir de una condición relevante y facilitar una respuesta concreta. Además de límites altos o bajos, puede ser necesario vigilar desviaciones respecto a la consigna, fallos de sensor, incapacidad para alcanzar el objetivo o estados anómalos del actuador.
La prioridad consiste en diferenciar una advertencia de calidad de una condición que requiera detener o llevar el proceso a un estado seguro. Cuando existan requisitos de seguridad funcional o normativa específica, estos deben evaluarse mediante sistemas y criterios independientes apropiados; no debe asumirse que una alarma de control sustituye una función de seguridad.
Proceso de mejora en cinco etapas
Para aprovechar las capacidades de un EPC3000 conviene seguir un proceso ordenado. Estas cinco etapas evitan ajustar parámetros sin conocer la causa real de la variabilidad.
- Definir el criterio de repetibilidad. Establecer tolerancias, momentos críticos, tiempos máximos de estabilización y condiciones de aceptación. También hay que concretar si se evalúa el valor final, la trayectoria completa o ambos.
- Validar la cadena de medida. Comprobar el tipo de sensor, su rango, ubicación, estado, cableado, compensaciones y correspondencia con la entrada configurada. Una señal ruidosa o un sensor mal situado limita cualquier estrategia de control.
- Revisar el elemento final de control. Confirmar que relés de estado sólido, válvulas, variadores u otros actuadores tienen capacidad, resolución y velocidad suficientes. También deben descartarse holguras, saturación, ciclos excesivos o dimensionamientos incorrectos.
- Ajustar y verificar el lazo. Realizar el ajuste en condiciones representativas, observar la respuesta ante consignas y perturbaciones y comprobar que el resultado se mantiene con distintas cargas. El autoajuste puede proporcionar una base útil, pero no reemplaza la validación por una persona conocedora del proceso.
- Programar, proteger y documentar. Configurar secuencias, límites, alarmas y permisos de acceso. Después, registrar los parámetros aprobados y controlar los cambios para evitar que pequeñas modificaciones destruyan la repetibilidad conseguida.
El orden importa: primero se valida la medida y la actuación; después se ajusta el PID y, finalmente, se automatiza la secuencia.
Errores que limitan el rendimiento del controlador
Copiar parámetros de otra máquina
Dos equipos similares pueden tener inercias, potencias, sensores o cargas diferentes. Copiar el PID puede servir como referencia inicial, pero los parámetros deben comprobarse en cada instalación y bajo condiciones de trabajo representativas.
Ajustar el proceso sin carga real
Un lazo ajustado con la máquina vacía puede comportarse de forma muy distinta durante la producción. Siempre que sea viable y seguro, la validación debe incluir los escenarios que más influyen en la calidad: carga mínima y máxima, cambios de receta, arranques en frío o variaciones de suministro.
Ignorar la saturación del actuador
Si la salida permanece al máximo y el proceso no alcanza la consigna, aumentar la agresividad del PID no aporta más capacidad física. Conviene revisar la potencia disponible, las pérdidas, el dimensionamiento y el estado del actuador.
Permitir cambios sin trazabilidad
Modificar consignas, límites o parámetros sin registrar quién lo hizo y por qué dificulta investigar desviaciones. Es recomendable establecer niveles de acceso, conservar una configuración validada y aplicar un procedimiento de gestión de cambios acorde con las exigencias del sector.
Confundir estabilidad visual con buen control
Un filtrado excesivo puede suavizar la indicación y ocultar cambios reales. El filtrado debe utilizarse con criterio, porque también puede introducir retardo y empeorar la respuesta. La estabilidad debe comprobarse mediante datos y tolerancias, no solo observando el display.
Qué comprobar antes de seleccionar y configurar un EPC3000
La referencia adecuada no se determina solo por el formato del controlador. Antes de decidir deben revisarse, como mínimo, los siguientes puntos:
- Tipo, rango y precisión requerida de las señales de entrada.
- Número y naturaleza de las salidas necesarias.
- Actuador que se controlará y método de modulación compatible.
- Necesidad de perfiles de consigna, temporizaciones o lógica programable.
- Alarmas, enclavamientos y comportamiento previsto ante un fallo de sensor.
- Protocolos de comunicación e integración con PLC, SCADA o sistemas de adquisición de datos.
- Requisitos de acceso, registro, validación y gestión de configuraciones.
- Condiciones ambientales, montaje y disponibilidad de espacio en el cuadro.
Las prestaciones concretas pueden variar según el modelo, las opciones y la versión de producto. Por ello, antes de cerrar una especificación es importante comprobar la documentación técnica vigente y confirmar la compatibilidad con la arquitectura de automatización existente.
Cuándo conviene solicitar apoyo de ingeniería
La intervención profesional resulta especialmente útil cuando existen oscilaciones persistentes, diferencias inexplicables entre lotes, múltiples variables acopladas o una integración compleja con otros sistemas. También es recomendable cuando una desviación puede afectar a la calidad, la trazabilidad, el consumo energético o la disponibilidad de la instalación.
En estos casos, el trabajo no debería comenzar por elegir parámetros al azar. Es preferible analizar tendencias, tiempos de respuesta, perturbaciones, límites físicos e interacción entre la instrumentación y la lógica de control. FLUX INGENIEROS aborda este tipo de necesidades desde el análisis del proceso y el diseño e integración del sistema, como Solution Provider de Eurotherm en Cataluña.
Conclusión
Los controladores Eurotherm EPC3000 pueden mejorar la repetibilidad cuando sus funciones de control preciso, programación y alarma se aplican sobre una base técnica sólida. La clave es definir primero el resultado esperado, validar la cadena de medida y actuación, ajustar el lazo en condiciones reales y proteger la configuración aprobada.
Un controlador avanzado aporta capacidad, pero la repetibilidad nace del conjunto: proceso, sensor, actuador, estrategia de control y disciplina operativa. Evaluar todos estos elementos permite convertir una regulación aparentemente estable en un sistema industrial consistente, verificable y preparado para integrarse con la explotación de datos.